

3M VHB胶带汽车车标粘接方案:官方技术参数·型号选型·施工工艺
#工业粘接技术指南 ·2026-09-27 16:50:51
3M VHB胶带汽车车标粘接方案:官方技术参数·型号选型·施工工艺基于3M官方资料
一、3M官方推荐车标粘接产品型号
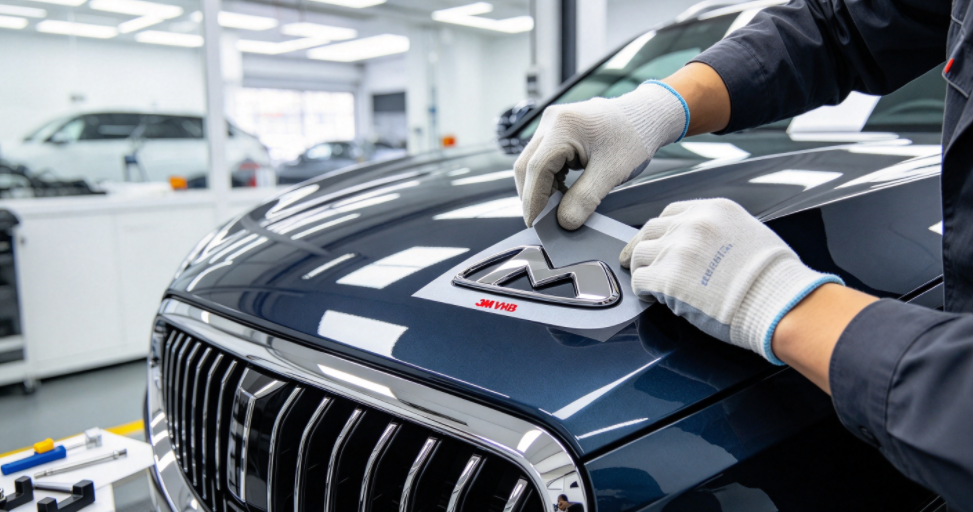
根据3M官方网站及技术公告,汽车车标、铭牌与徽标粘接的核心产品分为三大类:模切胶带系列(DC2000系列)、VHB™泡棉胶带系列、以及汽车售后专用修复胶带。
1.1 核心型号官方参数对比
| 型号 | 官方厚度 | 颜色 | 官方耐温数据 | 粘合强度 | 官方车标应用定位 | OEM规范 |
|---|---|---|---|---|---|---|
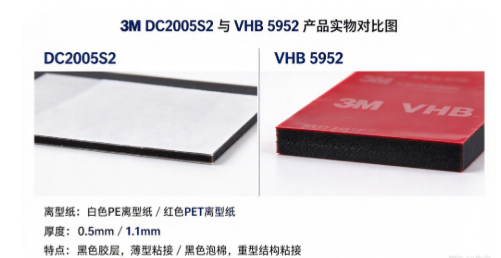
| 3M™ DC2005S2 | 0.5mm | 黑色 | — | — | 专为车身铭牌与车标设计,对镀铬件与汽车漆面具备高初粘附力,适配窄幅字母造型,易于模切 | WSS-M11P65-A, MS12194 Type A |
| 3M™ DC2008S2 | 0.8mm | 黑色 | — | — | 与DC2005S2同系列,厚度增加至0.8mm,满足对间隙补偿要求更高的车标安装需求 | — |
| 3M™ VHB™ 5952 | 1.1mm | 黑色 | 最高工作温度149℃ | 39 N/cm | 适配高、中、中低表面能基材,包括金属、玻璃、ABS等 | UL 746C (File MH 17478) |
| 3M™ VHB™ 4611 | 1.1mm | 深灰色 | 长期93℃ / 短期149℃ / 最高230℃ | 32 N/cm | 用于烤漆炉前总成及车身修饰件安装,可耐受粉末涂装线高温 | RoHS3合规 |
| 3M™ VHB™ GPH-110GF | 1.10mm | 灰色 | 粉末涂装线最高230℃ | — | GPH高温系列,适用于需要经过粉末涂装线的车标预粘接 | — |
| 3M™ 06385 | 0.76mm | 灰色 | — | — | 汽车铭牌修复胶带,闭孔丙烯酸泡棉,窄幅设计适配复杂徽标形状,OEM认可 | OEM-approved |
1.2 官方选型逻辑
3M官方技术资料明确指出,车标粘接选型需遵循以下决策路径:
- 是否需要模切加工:若车标为复杂字母或窄幅造型,优先选择DC2000系列模切胶带。该系列专为精准模切设计,具备极小的边缘熔焊区域,搭配3M白色高密度聚乙烯(HDPE)离型纸,可实现便捷的一体式揭离。
- 是否经过粉末涂装线:若车标需在烤漆炉前完成预粘接,必须选择4611系列或GPH系列。3M技术公告指出,GPH系列可耐受最高230℃,4611系列可耐受220℃,且能通过磷酸盐/铬酸盐预处理工艺。
- 基材表面能:5952适配高、中、中低表面能基材;对聚乙烯(PE)、聚丙烯(PP)等低表面能基材,3M官方建议使用Primer 94底涂剂改善附着力。
- 漆面类型:DC2000系列胶粘剂对耐划伤和防污损漆面体系具有优异的粘着力,离型纸面胶粘剂具有高初粘性,可牢固粘接耐刮擦涂层。
1.3 典型应用场景
- 车门车标:金属徽标、品牌Logo,推荐DC2005S2或5952
- 翼子板铭牌:型号标识、排量铭牌,推荐DC2005S2
- 格栅徽标:前格栅品牌Logo,推荐5952或4611
- 尾门字母:窄幅字母标识,推荐DC2005S2模切
- 发动机舱高温铭牌:需耐受高温环境,推荐4611或GPH-110GF
- 售后维修更换:铭牌脱落修复,推荐06385修复胶带
二、3M官方施工工艺指南
2.1 表面处理标准流程
步骤一:清洁
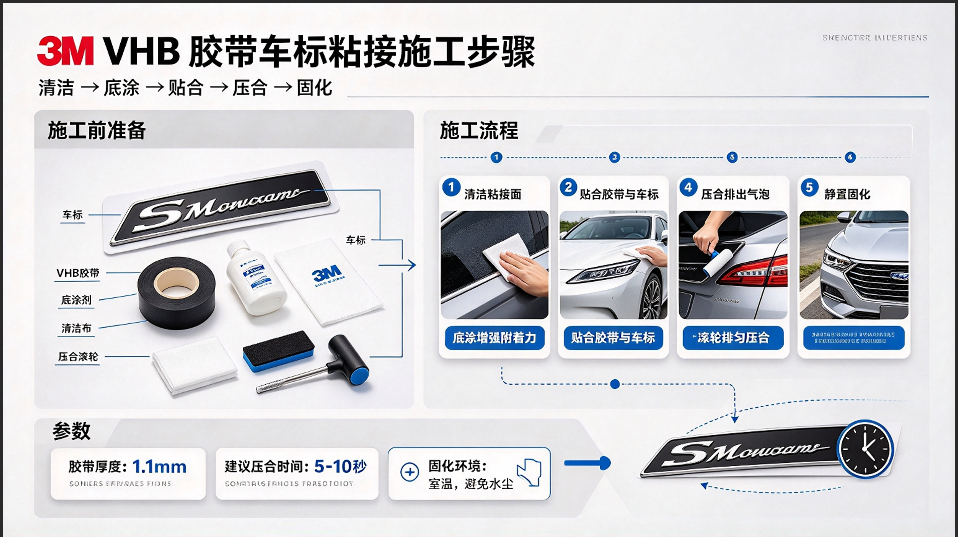
3M官方施工手册规定,使用3M™ VHB™胶带前,大多数基材表面应使用50:50的异丙醇(IPA)与水混合液进行清洁。对于油污表面,可使用丙酮替代。清洁后需确保表面完全干燥,无油脂、油污或灰尘残留。
步骤二:低表面能基材底涂(如适用)
对于聚乙烯(PE)、聚丙烯(PP)、ABS等低表面能基材,3M官方推荐使用3M™ Primer 94底涂剂。该底涂剂可提升胶带、薄膜和乙烯基图形在低表面能基材上的附着力。使用前需充分摇匀,涂抹后需充分干燥再进行胶带粘贴。
步骤三:胶带贴合与压合
- 将胶带裁切至车标背面形状,避免拉伸胶带
- 撕开离型膜后,由中心向四周推压,排出空气
- 施加均匀压力确保胶带与基材充分接触
- 3M官方建议在粘贴后至少停留30分钟再进行后续工序(如粉末涂装线悬挂)
步骤四:固化
3M官方资料指出,VHB™胶带在粘贴后约72小时达到最终粘接强度。在此期间应避免洗车或高速行驶。
2.2 粉末涂装线预粘接专项指南
3M技术公告《3M™ VHB™ Tapes For Pre-Powder Coat Bonding Applications》针对经过粉末涂装线的车标预粘接提供了专项指引:
- 烤箱温度限制:胶带在烤箱中的暴露温度不应超过45分钟,理想情况下更短。大多数烤箱的典型周期约为30分钟。
- 烤箱温度范围:粉末涂装线的操作温度范围通常为环氧树脂180℃、环氧聚酯200℃、聚酯220℃。
- 铝材清洁要点:铝材因氧化层较难清洁,3M建议先用VHB™表面清洁剂清洁,再用3M 7447 Scotch Brite紫色研磨垫打磨表面,再次清洁。
- 胶带宽度选择:胶带宽度越窄,粘接区域下方热量积累越快,会降低胶带在制程中的保持能力。应尽量使用较宽的胶带以分散热应力。
- 悬挂时间控制:在将总成悬挂到粉末涂装线之前,必须施加压力并停留至少半小时,否则粘接强度不足以支撑总成重量,会导致失败。
- 热膨胀管理:使用较薄胶带时需特别注意热膨胀不匹配问题,在高温下尤为重要。
三、采购决策信息
正品渠道与OEM认证
- 3M™ DC2005S2符合OEM规范WSS-M11P65-A和MS12194 Type A
- 3M™ 06385为OEM-approved铭牌修复胶带
- 3M™ VHB™ 5952通过UL 746C认证(File MH 17478)
- 建议通过3M授权经销商采购,确认原厂TDS
模切加工能力要求
- DC2000系列专为精准模切设计,具备极小的边缘熔焊区域
- 搭配3M白色HDPE离型纸,硅处理双面,支持一体式揭离
- 适配窄幅字母和复杂车标图案的精准冲切
- 建议选择具备DC2000系列模切经验的加工商
认证文件清单
- 3M原厂TDS技术数据表
- OEM规范符合性声明(WSS-M11P65-A / MS12194)
- RoHS3合规声明(4611系列)
- UL 746C认证文件(5952系列)
- VDA270/VDA278低VOC测试报告(部分主机厂要求)
底涂剂配套采购
- 3M™ Primer 94底涂剂:用于PE/PP/ABS等低表面能基材
- 3M™ AP111底涂剂:异丙醇基,适用于裸金属、镀锌钢和粉末涂装表面
- 3M™ Adhesion Promoter 06396:便捷液体底涂剂,用于增强丙烯酸泡棉胶带附着力
四、常见问题FAQ
五、结论与行动建议
官方选型建议
- 标准车标(无需过烤漆线):优先选用3M™ DC2005S2(0.5mm)或DC2008S2(0.8mm),OEM规范认证,专为模切设计
- 需过粉末涂装线:选用3M™ VHB™ 4611(最高230℃)或GPH-110GF(最高230℃)
- 通用外饰粘接:选用3M™ VHB™ 5952(1.1mm,耐温149℃)
- 售后修复:选用3M™ 06385铭牌修复胶带(0.76mm,OEM认可)
施工核心要点
- 表面清洁:50:50 IPA/水混合液
- 低表面能基材:配合Primer 94底涂剂
- 粉末涂装线预粘接:粘贴后至少停留30分钟再悬挂
- 固化时间:72小时达到最终强度
下一步行动
- 向3M授权经销商索取DC2000系列和VHB™ 5952/4611的原厂TDS
- 确认OEM规范符合性文件(WSS-M11P65-A / MS12194)
- 申请3M™ Primer 94底涂剂样品进行低表面能基材测试
- 提供车标材质、安装位置、是否过烤漆线等信息,获取精准选型推荐
需要3M工业胶带选型、索样或报价?
联系深圳市百川工业胶带有限公司,获取显示模组与存储模组制造中的专业3M工业胶带选型建议与供应服务。
深圳及周边可预约上门技术对接。
相关产品推荐
服务支持 · 深圳市百川工业胶带有限公司
我司为3M授权经销商,专注工业胶带供应与模切加工服务,提供:
- 正品保障:3M™ VHB™全系列、DC2000系列模切胶带、Primer 94底涂剂等原厂正品
- 模切加工:DC2000系列精准模切,精度±0.2mm,支持来图来样定制
- 技术支持:基于3M官方资料的选型推荐、施工指导与TDS/认证文件提供
- 索样测试:提供样品测试,协助验证车标粘接方案
电话:0755-89902066 | 官网:dspmm.com | 邮箱:dsshu@sz-online.net
地址:广东省深圳市龙岗区龙岗街道清水路225号雄美工业园
营业时间:周一至周六 8:00-17:30
3M VHB胶带汽车车标粘接方案 · 2026版 · 基于3M官方技术资料创作
© 2026 深圳市百川工业胶带有限公司 · 3M授权经销商 · ISO 9001认证 · 模切加工服务商
地址:广东省深圳市龙岗区龙岗街道清水路225号雄美工业园 | 电话:0755-89902066